
Полное руководство по нанесению клея для этикетирования пивных бутылок на высоких скоростях
2026-08-19
- Ключевые принципы нанесения клея для этикетирования пивных бутылок на скоростях до 60 000 шт./ч
- Подготовка оборудования и клеевой системы: критические параметры
- Выбор типа клея: казеин против синтетических полимеров
- Пошаговая инструкция по настройке процесса нанесения
- Решение распространенных проблем при высокоскоростном этикетировании
- Экономическая эффективность и влияние на общую стоимость владения (TCO)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Ключевые принципы нанесения клея для этикетирования пивных бутылок на скоростях до 60 000 шт./ч
Стабильная фиксация бумажной или пленочной этикетки на стеклянной таре при скорости конвейера свыше 40 000 бутылок в час — это не вопрос удачи, а результат точного баланса реологии клеевого состава, температуры нанесения и механики оборудования. Клей для этикетирования пивных бутылок должен обладать специфическими тиксотропными свойствами: быть достаточно жидким для мгновенного переноса валом, но достаточно вязким, чтобы не стекать с поверхности стекла до момента прижатия этикеткой. В нашей практике мы неоднократно сталкивались с ситуациями, когда производители пытались компенсировать низкое качество адгезива увеличением давления прижимных валов, что приводило к деформации тонких стеклянных бутылок и росту боя продукции на 15-20%.
Основная ошибка, которую допускают технологи на старте высокоскоростной линии, — игнорирование влияния конденсата. Пивные бутылки, поступающие из мойки или холодильной камеры, часто имеют температуру ниже точки росы окружающего воздуха. Вода на поверхности стекла создает барьерный слой, который препятствует проникновению клея в микропоры бумаги или взаимодействие со стеклом. Современные водно-дисперсионные составы, такие как те, что разрабатываются в лабораториях ООО «Синье Дэли Технолоджи», содержат гидрофобные модификаторы, способные вытеснять микроскопические капли воды и обеспечивать первичное схватывание за доли секунды. Однако даже лучший клей не справится, если температура в клеенаносящем узле отклоняется от номинала более чем на ±2°C.
Для достижения нулевого процента отбраковки на этапах последующей мойки (деэткетирования) и транспортировки, необходимо рассматривать процесс нанесения как единую систему. Это включает в себя подготовку поверхности, контроль вязкости в реальном времени и выбор химической базы, соответствующей типу этикеточного материала. В данном руководстве мы подробно разберем каждый этап этого процесса, опираясь на двадцатилетний опыт поставок клеевых решений для таких гигантов, как Yanjing Beer и Budweiser. Мы покажем, как избежать типичных ловушек при переходе на высокие скорости и почему стандартные казеиновые клеи часто становятся “бутылочным горлышком” современного производства.
Подготовка оборудования и клеевой системы: критические параметры
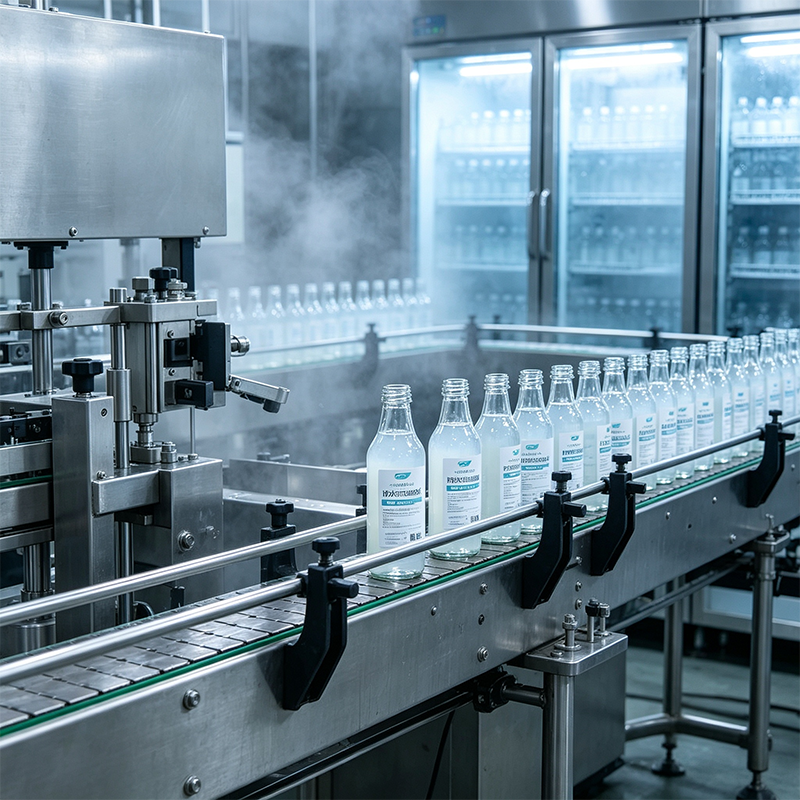
Прежде чем запускать линию на полную мощность, необходимо убедиться, что клеевая станция настроена не просто “на работу”, а на “высокоскоростную работу”. Разница между скоростью 20 000 и 60 000 бутылок в час заключается в том, что время контакта клеящего валика с бутылкой сокращается в три раза. Это означает, что клей должен переноситься мгновенно. Если вязкость состава слишком высока, этикетка будет нанесена с пропусками (“лысинами”). Если слишком низка — клей разбрызгается, загрязняя оборудование и создавая риск скольжения бутылки на конвейере.
- Контроль температуры клеевого бака. Большинство современных клеев для пивных бутылок работают в диапазоне температур от 15°C до 25°C. Однако для высокоскоростных линий оптимальной часто является температура 20-22°C. При этой температуре вязкость стабилизируется на уровне, необходимом для быстрого отрыва от валика. Важно использовать баки с двойными стенками и точной системой терморегуляции. Колебания температуры приводят к изменению вязкости: при нагреве на 5°C вязкость может упасть на 30-40%, что критично для качества нанесения. Мы рекомендуем устанавливать датчики температуры непосредственно в зоне нанесения, а не только в резервуаре хранения.
- Настройка зазора между клеящим и дозирующим валиками. Этот параметр определяет толщину клеевого слоя. Для стандартных бумажных этикеток оптимальная толщина слоя составляет 10-15 мкм. На высоких скоростях увеличение зазора даже на 0,1 мм может привести к избыточному нанесению клея, который выдавливается из-под краев этикетки, пачкая конвейер и вызывая слипание бутылок в упаковочных ящиках. Напротив, уменьшение зазора приводит к голоданию этикетки клеем. Регулировку следует проводить с использованием щупов при остановленном оборудовании, а затем проверять фактическую толщину слоя микрометром на тестовой партии.
- Состояние клеящих валиков. Поверхность валиков должна быть идеально чистой и гладкой. Накопление засохшего клея (особенно казеинового) создает неровности, которые нарушают равномерность нанесения. На скоростях выше 40 000 бутылок/ч любая неровность превращается в дефект этикетки. Рекомендуется использовать валики из нержавеющей стали с тефлоновым или керамическим покрытием, которое предотвращает налипание клея. Очистку валиков следует проводить каждые 4-6 часов работы специальными щелочными растворами, не повреждающими покрытие.
- Проверка системы подачи клея. Насос должен обеспечивать постоянный поток клея к валикам без пульсаций. Пульсации приводят к волнообразному нанесению клея, что визуально заметно на этикетке после высыхания. Для высокоскоростных линий предпочтительны шестеренчатые насосы с частотным регулированием, позволяющие точно синхронизировать подачу клея со скоростью конвейера.
- Юстировка этикетировочного автомата. Даже идеальный клей не спасет, если механика сбита. Убедитесь, что захваты бутылок не повреждают тару, а прижимные элементы срабатывают синхронно с моментом нанесения клея. Задержка в 0,1 секунды на скорости 60 000 бутылок/ч означает смещение этикетки на несколько миллиметров, что недопустимо для премиального позиционирования продукта.
Важно помнить, что настройка оборудования должна проводиться с учетом конкретного типа клея. Клеи на основе казеина и синтетические полимерные эмульсии имеют разные реологические профили. Например, казеиновые клеи более чувствительны к сдвигу и требуют более тщательной настройки зазоров, тогда как синтетические клеи от ООО «Синье Дэли Технолоджи» демонстрируют лучшую стабильность при высоких скоростях сдвига, прощая небольшие погрешности в настройке оборудования. Перед запуском новой партии клея всегда проводите тестовый прогон на низкой скорости, постепенно увеличивая её до рабочей, контролируя качество нанесения на каждом этапе.
Выбор типа клея: казеин против синтетических полимеров
Выбор химической основы клея является фундаментальным решением, определяющим не только качество этикетирования, но и экономику всего процесса. На рынке доминируют два основных типа: традиционные казеиновые клеи и современные синтетические водно-дисперсионные клеи (часто на основе акриловых сополимеров или модифицированного крахмала/белка). Понимание их различий критично для правильного применения.
| Параметр | Казеиновый клей | Синтетический/Полимерный клей (без казеина) |
|---|---|---|
| Скорость схватывания | Средняя. Требует времени для удаления воды из слоя. | Высокая. Быстрое первичное схватывание благодаря полимерной структуре. |
| Устойчивость к конденсату | Низкая. Вода размывает казеин, снижая адгезию. | Высокая. Специальные добавки вытесняют влагу. |
| Щелочестойкость (мойка) | Высокая. Легко смывается сильными щелочами при мойке бутылок. | Зависит от формулы. Должен быть специально разработан как “щелочерастворимый”. |
| Риск загрязнения оборудования | Высокий. Казеин быстро сохнет и образует твердые наросты. | Низкий. Легче отмывается, меньше склонен к образованию пробок. |
| Стоимость | Обычно ниже за сырье, но выше эксплуатационные расходы на очистку. | Выше за кг продукта, но ниже общие затраты за счет снижения брака и простоев. |
| Применимость на высоких скоростях | Ограничена. Сложнее обеспечить стабильность выше 40 000 бут./ч. | Отличная. Оптимизированы для скоростей 60 000+ бут./ч. |
Традиционный казеиновый клей, получаемый из молочного белка, долгое время был стандартом отрасли. Его главное преимущество — отличная смываемость в щелочных мойках, что критично для возврата многооборотной стеклянной тары. Однако у него есть существенный недостаток: он является питательной средой для бактерий. Если клеевой бак не очищается регулярно, в клее начинают размножаться микроорганизмы, которые разрушают белковую структуру, вызывая неприятный запах и резкое падение клеящей способности. Мы фиксировали случаи, когда заражение клеевого бака бактериями приводило к потере всей дневной партии продукции из-за отклеивания этикеток через 2-3 часа после нанесения.
Синтетические клеи, такие как водостойкие этикеточные клеи без казеина, разработанные ООО «Синье Дэли Технолоджи», решают эту проблему. Они не содержат органических компонентов, подверженных биологическому разложению, что значительно увеличивает срок их жизни в открытой системе нанесения. Кроме того, современные полимерные формулы позволяют точно настраивать время открытой выдержки (open time) — период, в течение которого клей сохраняет липкость после нанесения. Для высокоскоростных линий это время должно быть минимальным, но достаточным для контакта с этикеткой. Синтетические клеи обеспечивают более предсказуемое поведение при изменении влажности и температуры в цехе.
Еще один важный аспект — экологичность и безопасность. Все клеи, используемые в пищевой промышленности, должны соответствовать строгим стандартам безопасности при контакте с пищевыми продуктами. Продукция ООО «Синье Дэли Технолоджи» сертифицирована по ISO 9001 и проходит многоступенчатый контроль на отсутствие тяжелых металлов и токсичных веществ. Это особенно важно для экспорта в страны с жестким регулированием, где наличие следов непригодных для пищевого контакта компонентов может привести к блокировке партий товара.
Пошаговая инструкция по настройке процесса нанесения
Для обеспечения стабильного качества этикетирования на высоких скоростях рекомендуется следовать строгому алгоритму действий. Отклонение от любого из шагов может привести к снижению эффективности линии.
- Подготовка клея. Перед загрузкой в бак клей необходимо тщательно перемешать. При хранении возможно расслоение компонентов, особенно в составах с высоким содержанием наполнителей. Используйте низкооборотистый миксер, чтобы не насыщать клей пузырьками воздуха. Воздух в клее приводит к образованию пустот в клеевом слое и неравномерному нанесению. Температура клея должна быть доведена до рабочей (20-22°C) заранее. Не добавляйте холодный клей прямо в работающую систему.
- Запуск и прогрев системы. Включите систему циркуляции и нагрева клея. Дайте системе выйти на рабочий режим в течение 30-40 минут. Проверьте температуру на выходе из насоса. Только после стабилизации температуры начинайте настройку зазоров валиков. Холодный клей имеет повышенную вязкость, и настройка на холодном составе приведет к ошибкам при работе на горячем.
- Нанесение пробной партии. Запустите линию на минимальной скорости (5 000 – 10 000 бутылок/ч). Нанесите клей на 50-100 бутылок. Остановите линию и визуально оцените качество нанесения. Клеевое поле должно быть равномерным, без пропусков и подтеков. Измерьте толщину слоя микрометром. Если толщина не соответствует спецификации (обычно 10-15 мкм), отрегулируйте зазор между валиками. Шаг регулировки должен быть минимальным (0,05 мм).
- Тест на адгезию и скорость схватывания. Наклейте этикетки на пробные бутылки. Подождите 5 минут. Попробуйте снять этикетку вручную. Она должна отрываться с усилием, оставляя следы клея на стекле (разрыв бумаги), а не отклеиваться чисто по слою клея. Если этикетка снимается легко, увеличьте количество клея или проверьте его температуру. Также проверьте бутылки на наличие конденсата. Если бутылки влажные, убедитесь, что выбранный клей обладает влагоотталкивающими свойствами.
- Постепенное увеличение скорости. Увеличивайте скорость линии ступенчато: 20 000, 30 000, 40 000, 50 000, 60 000 бутылок/ч. На каждом этапе берите контрольные образцы (каждые 15 минут). Особое внимание уделяйте краям этикетки. На высоких скоростях центробежная сила может вызывать отставание краев (“flagging”). Если края отстают, это признак недостаточной начальной адгезии или слишком длительного времени открытой выдержки клея. В этом случае может потребоваться замена клея на состав с более быстрым схватыванием или снижение температуры нанесения на 1-2 градуса для ускорения загустевания.
- Финальная проверка и мониторинг. После выхода на рабочую скорость установите регулярный график контроля. Каждые 30 минут оператор должен проверять 5-10 случайных бутылок на качество приклейки. Ведите журнал параметров: температура клея, давление в системе, скорость линии, процент брака. Это поможет быстро выявлять тенденции к ухудшению качества и предотвращать аварийные остановки.
Частая ошибка — попытка сразу запустить линию на максимальной скорости после замены клея. Это почти гарантированно приведет к браку. Клей должен “раскрыться” в условиях сдвига и температуры. Дайте ему 15-20 минут работы на средней скорости для стабилизации структуры. Также обратите внимание на состояние этикеточной бумаги. Слишком плотная или ламинированная бумага требует большего количества клея и более длительного времени для проникновения влаги из клея в поры бумаги. Для таких материалов рекомендуется использовать клеи с повышенной влагоемкостью.
Решение распространенных проблем при высокоскоростном этикетировании
Даже при идеальной настройке могут возникать проблемы. Ниже приведены наиболее частые дефекты и способы их устранения, основанные на нашем опыте технической поддержки клиентов.
Проблема 1: Отставание краев этикетки (Flagging)
Это явление, когда края этикетки не приклеиваются и торчат вверх. Причина: Недостаточная начальная адгезия (tack) клея или слишком долгое время открытой выдержки. На высокой скорости этикетка прижимается к бутылке уже после того, как клей начал подсыхать и потерял липкость. Решение: Уменьшите время открытой выдержки. Это можно сделать, слегка повысив температуру клея (ускоряет испарение воды) или заменив клей на состав с более быстрым схватыванием. Также проверьте давление прижимных валиков — оно должно быть достаточным для полного контакта этикетки со стеклом по всей площади, особенно по краям.
Проблема 2: Смещение этикетки относительно оси бутылки
Причина: Несинхронизированная работа механизма подачи этикетки и конвейера, либо проскальзывание бутылки в захватах. Иногда причиной становится избыток клея, который действует как смазка между стеклом и этикеткой до момента схватывания. Решение: Проверьте механическую синхронизацию. Уменьшите толщину клеевого слоя. Убедитесь, что захваты конвейера надежно фиксируют бутылку. Если проблема сохраняется, попробуйте клей с более высокой вязкостью, который меньше склонен к растеканию под давлением.
Проблема 3: Образование “усов” клея по краям этикетки
Причина: Избыточное количество клея или слишком низкая вязкость. При прижатии этикетки излишки клея выдавливаются наружу и засыхают в виде тонких нитей. Это не только некрасиво, но и может приводить к слипанию бутылок в упаковке. Решение: Уменьшите зазор между клеящим и дозирующим валиками. Проверьте вязкость клея — если она ниже спецификации, возможно, клей был разбавлен водой сверх меры или перегрет. Не добавляйте воду в клей для снижения вязкости без консультации с технологом производителя; лучше использовать клей другой марки с исходно меньшей вязкостью.
Проблема 4: Плохая смываемость этикеток в мойке
Причина: Использование клея, не предназначенного для щелочной мойки, или нарушение концентрации щелочи в моечной машине. Для возвратной тары критично, чтобы клей полностью растворялся в щелочном растворе, не оставляя фрагментов бумаги и клея на стекле. Решение: Убедитесь, что вы используете специализированный щелочерастворимый клей. ООО «Синье Дэли Технолоджи» предлагает линейку клеев, разработанных специально для условий интенсивной мойки. Проверьте концентрацию щелочи и температуру в моечной ванне согласно рекомендациям производителя моющего средства. Если проблема сохраняется, возможно, требуется увеличение времени экспозиции в щелочной ванне.
Экономическая эффективность и влияние на общую стоимость владения (TCO)
При выборе клея многие закупщики смотрят только на цену за килограмм. Это ошибочный подход. Реальная стоимость клея определяется его влиянием на общую эффективность оборудования (OEE). Дешевый клей, который вызывает простои линии для очистки валиков каждые 2 часа, обходится значительно дороже, чем премиальный клей, позволяющий работать 8 часов без остановки.
Рассмотрим пример. Линия производительностью 40 000 бутылок/ч работает 20 часов в сутки. Простой линии для очистки клеевой системы занимает 30 минут. Если дешевый клей требует очистки 4 раза в смену, а дорогой — 1 раз, то экономия времени составляет 1,5 часа в сутки. За год (300 рабочих дней) это 450 часов дополнительного производственного времени. При стоимости часа работы линии в $500, экономия составляет $225 000 в год. Даже если дорогой клей стоит в 2 раза дороже, общая экономия очевидна.
Кроме того, качественный клей снижает процент брака. Снижение брака с 2% до 0,5% на линии с годовым объемом 200 миллионов бутылок означает сохранение 3 миллионов бутылок продукции. При себестоимости одной бутылки пива в $0,5, это экономия $1,5 миллиона. Таким образом, инвестиции в высококачественный клей, такой как продукция ООО «Синье Дэли Технолоджи», окупаются многократно за счет повышения эффективности производства и снижения потерь.
Компания ООО «Синье Дэли Технолоджи», расположенная в уезде Синье провинции Хэнань, специализируется именно на таких решениях. Благодаря сотрудничеству с Хэнаньским технологическим университетом и Наньянским политехническим институтом, компания постоянно обновляет рецептуры, адаптируя их под конкретные условия эксплуатации клиентов. Наличие собственной лаборатории контроля качества и сертификация ISO 9001 гарантируют, что каждая партия клея будет иметь стабильные характеристики, что критично для автоматизированных высокоскоростных линий.
Часто задаваемые вопросы
Какой срок годности у клея для этикетирования пивных бутылок?
Срок годности большинства водно-дисперсионных клеев составляет 6-12 месяцев при хранении в оригинальной закрытой таре при температуре от 5°C до 25°C. Важно не допускать замерзания клея, так как это необратимо разрушает полимерную эмульсию. После вскрытия тары клей рекомендуется использовать в течение 1-3 месяцев, при условии соблюдения гигиены и предотвращения попадания посторонних примесей. Всегда проверяйте дату изготовления на упаковке перед использованием.
Можно ли смешивать клеи разных производителей?
Категорически не рекомендуется. Клеи разных производителей имеют разные химические составы, pH и реологические добавки. Их смешивание может привести к коагуляции (сворачиванию) клея, образованию сгустков, которые забьют насос и валики, а также к резкому падению клеящей способности. Если вы переходите с одного клея на другой, необходимо полностью слить старый клей, промыть систему водой и специальным очистителем, и только затем заливать новый клей.
Как утилизировать отходы клея?
Водные клеи, не содержащие токсичных растворителей, обычно классифицируются как нетоксичные отходы. Однако они имеют высокий показатель ХПК (химическое потребление кислорода), поэтому их нельзя сливать в канализацию в больших количествах без предварительной очистки. Жидкие отходы следует собирать в специальные емкости и передавать лицензированным организациям по утилизации промышленных отходов. Твердые отходы (засохший клей, упаковка) утилизируются как промышленные твердые отходы. Компания ООО «Синье Дэли Технолоджи» предоставляет паспорта безопасности (MSDS) на всю продукцию, где указаны рекомендации по утилизации.
Влияет ли влажность в цехе на качество этикетирования?
Да, влажность влияет значительно. Высокая влажность замедляет испарение воды из клеевого слоя, увеличивая время открытой выдержки и время окончательного схватывания. Это может приводить к смещению этикеток и слипанию бутылок. Низкая влажность ускоряет высыхание, что может привести к отставанию краев, если этикетка не успевает прижаться. Оптимальная относительная влажность в цехе этикетирования должна поддерживаться на уровне 50-60%. При отклонениях от нормы может потребоваться корректировка температуры клея или скорости линии.
Заключение и следующие шаги
Высокоскоростное этикетирование пивных бутылок — это сложный технологический процесс, требующий точного согласования оборудования, материалов и химических свойств клея. Ключ к успеху лежит не в поиске самого дешевого клея, а в выборе стабильного, предсказуемого продукта, адаптированного под ваши конкретные условия. Клей для этикетирования пивных бутылок должен рассматриваться как стратегический компонент производственной линии, влияющий на ее общую эффективность.
ООО «Синье Дэли Технолоджи» готово стать вашим надежным партнером в решении задач этикетирования. Наш более чем 20-летний опыт, собственная научно-производственная база и сотрудничество с ведущими пивоваренными компаниями Китая позволяют нам предлагать решения, которые реально работают на высоких скоростях. Мы предоставляем не просто продукт, а комплексную техническую поддержку, помогая нашим клиентам настраивать процессы и достигать максимальных показателей качества.
Если вы столкнулись с проблемами брака, частыми простоями или хотите оптимизировать затраты на этикетирование, свяжитесь с нашими специалистами для получения бесплатной консультации и образцов продукции. Мы поможем подобрать клей, который идеально подойдет для вашего оборудования и условий производства.
Узнать больше о клеевых решениях для пивоваренной промышленности
Свяжитесь с нами сегодня